

کمپرسور باد مناسب سنگبری

اکثر سنگبریها کمپرسور را «همان آخر» میخرند؛ وقتی دستگاهها خراب شده، خط از کار افتاده یا ابزارها یکییکی سوختهاند. در حالی که اشتباه انتخاب کمپرسور، اول در قبض برق، بعد در عمر ابزار و آخر در توقف خط تولید خودش را نشان میدهد.
در این مقاله ابتدا به توضیح هوای فشرده در سنگبری کجا مصرف میشود، چطور ظرفیت را محاسبه میکنیم، چرا غبار و رطوبت اینجا از هر صنعت دیگری مهمترند و یک سنگبری قبل از خرید باید چه چیزهایی را جدی بگیرد، می پردازیم و در ادامه مناسب ترین مدل های کمپرسور باد صنعتی برای این حوزه را به شما معرفی می کنیم.
هوای فشرده در سنگبری واقعاً کجا مصرف میشود؟
در سنگبری، هوای فشرده را برای «بُرش و تولید» مصرف نمیکنید؛ بلکه برای کمک به تولید مصرف میکنید. یعنی بیشترین سهم هوا را ابزارهای پنوماتیکی مثل شلنگ باد، قلمهوا، سنباده بادی و تخلیه گرد و غبار در مراحل غیراصلی کار میبرند.
به همین دلیل هم یک تفاوت اساسی با کارگاه صنعتی معمولی وجود دارد: در صنعت، مصرف هوا پیوسته و برنامهریزیشده است، اما در سنگبری مصرف هوا مقطعی و پیکپیک است. یک لحظه شاید فقط یک ابزار کار کند، لحظه بعد چند ابزار همزمان روشن میشوند و دبی بهطور ناگهانی بالا میرود. یعنی ظرفیتی که در آن لحظهی پیک لازم دارید.
به همین دلیل، وقتی میگوییم کمپرسور مناسب سنگبری، منظور یک دستگاه نیست؛ یعنی مجموعهای که تحمل این پیکهای ناگهانی را داشته باشد، در برابر غبار مقاوم باشد و هوای تمیز و خشک تحویل دهد. کمپرسور عمومی این تعریف را برآورده نمیکند.

باورهای اشتباه؛ چرا «اسب بخار بیشتر» همیشه جواب نمیدهد
بزرگترین اشتباهی که هر روز در کارگاهها میبینم این است که کارفرماها فکر میکنند هرچه اسب بخار بیشتر، بهتر. اسب بخار بالا یعنی مصرف برق بیشتر، حرارت بیشتر و هزینه گزافتر، در حالی که مشکل سنگبری معمولاً «فشار» نیست، «دبی لحظهای» است. یک کمپرسور بزرگتر اما با مخزن نامناسب، در پیک مصرف هم باز همان مشکل را دارد؛ فقط برق بیشتری میسوزاند.
اشتباه دوم، انتخاب کمپرسور پیستونی بهجای کمپرسور اسکرو به خاطر قیمت ارزانتر است. این مقایسه باید بر اساس نوع مصرف باشد نه قیمت اولیه:
- اگر سنگبری کمکار است و یکدو بار در روز ابزار روشن میکند، پیستونی شاید جواب دهد.
- اما اگر شیفت های کاری پیوسته است، چند ابزار همزمان کار میکنند و توقف خط یعنی ضرر، اسکرو انتخاب درستی است؛ چون پیوسته کار میکند، پیکها را تحمل میکند و در بلندمدت بهصرفهتر است.
پس جمعبندی می کنیم: انتخاب درست کمپرسور، از روی محاسبه است، نه حدس.
بیشتر بخوانید: مصرف برق کمپرسور اسکرو چقدر است؟

ظرفیت کمپرسور باد مناسب سنگبری را چطور محاسبه کنیم؟
مار برای محاسبه ظرفیت کمپرسور باد، اولین عددی که باید به دست بیاید مصرف همزمان ابزارها است. یعنی باید بدانیم در بدترین حالت، چند ابزار با هم کار میکنند و هرکدام چقدر هوا میخواهند.
برای این کار، دبی هر ابزار را از کاتالوگش برمیداریم، همه را جمع میکنیم و نسبت همزمانی را هم در نظر میگیریم؛ چون همه ابزارها در یک لحظه با هم کار نمیکنند. عددی که به دست میآید، همان دبی پایهی ماست.
نکته بعدی، فشار کاری است. ابزارهای پنوماتیک سنگبری معمولاً با فشار معینی کار میکنند و تنظیم فشار بالاتر از نیاز، فقط ضرر است: اول اینکه مصرف انرژی بیشتر میشود، دوم اینکه به ابزار و شیلنگ فشار میآید و عمرشان کم میشود. فشار بیش از حد، نه کارایی میآورد نه کیفیت برش؛ فقط هزینه تحمیل میکند.
یک محدودیت مهم دیگر هم برق سنگبری است. تکفاز بودن برق، انتخاب را به کمپرسورهای کوچکتر محدود میکند و در توانهای بالا باید سهفاز داشته باشید. پس قبل از هر محاسبهای، باید بدانید برق شما اجازه چه توانی را میدهد؛ برنامه برق سنگبری، مرز انتخاب شماست.
بیشتر بخوانید: مقایسه کمپرسور باد سه فاز با تک فاز

چالش اصلی سنگبری: غبار و رطوبت
اینجا به مهمترین بخش میرسیم؛ جایی که سنگبری با بقیه صنایع فرق میکند.
گرد و غبار ساینده ناشی از برش سنگ، بدترین دشمن کمپرسور است. این غبار مثل سنباده عمل میکند و وارد فیلتر هوا، ایرند و شیرها میشود. اگر فیلتر ورودی درست انتخاب و محافظت نشود، این غبار مستقیماً قطعات داخلی را میساید و عمر کمپرسور را بهشدت کوتاه میکند. به همین دلیل در سنگبری، این خطر از هر صنعت دیگری جدیتر است؛ چون منبع غبار همیشه فعال است.
از همان ابتدا باید این کارها انجام شود: محل قرارگیری کمپرسور به دور از جریان مستقیم غبار باشد، فیلتر ورودی مناسب انتخاب شود و هوای ورودی تمیز باشد. هیچ مقدار تعمیر، جای فیلتر درست و جانمایی اصولی را نمیگیرد.
آب و رطوبت هم که بخشی از خود فرآیند برش سنگ است، مشکل دوم است. رطوبت همراه هوا وارد سیستم میشود، در خطوط مینشیند و کیفیت هوای فشرده را خراب میکند. اگر همین هوای مرطوب و بدتر، روغن دار به ابزار پنوماتیک یا دستگاه CNC برسد، اتفاقش این است: روغن و آب با ذرات غبار مخلوط میشوند و یک خمیر ساینده میسازند که داخل ابزار و سوپاپها رسوب میکند.
اولین نشانههای خرابی هم مشخص است: ابزار سست میشود، قدرتاش کم میشود، کوبش یا لرزش غیرعادی پیدا میکند و در نهایت میسوزد. جالب اینجاست که همیشه خود ابزار مقصر شناخته میشود، در حالی که ریشه مشکل، هوای کثیف و مرطوبی است که خودمان به آن رساندهایم. برای همین، خشککن و فیلتر مناسب در سنگبری اختیاری نیست.
بیشتر بخوانید: بررسی تخصصی درایر تبریدی ایرانی

تجربههای واقعی؛ جایی که حساب و کتاب جواب نمیدهد
از بدترین خرابیهایی که در طول فعالیت چند ساله در حوزه کمپرسور باد دیدیم: خرابی ایرند کمپرسور در سنگبریای که کمپرسورش را دقیقاً کنار خط برش گذاشته بودند و فیلترش مدام غبار میکشید. غبار ساینده وارد ایرند شد و آن را از بین برد؛ یعنی گرانترین قطعه دستگاه. وقتی ریشهیابی کردیم، مشکل از خود کمپرسور نبود؛ از جانمایی بود. کمپرسور را از کنار خط برش به جای تمیزتر منتقل کردیم و فیلتر مناسب گذاشتیم؛ تمام.
پس شایعترین عامل خرابی ابزارها در سنگبری، نه خود ابزار، که هوای مرطوب و آلوده است. و در جانمایی هم سه اشتباه رایج میبینم: گذاشتن کمپرسور کنار خط برش، ندادن فضای تهویه کافی به اطراف دستگاه و کوتاهی در فاصله از منبع غبار و آب.
این در حالی است که اگر قبل از خرید، نصب و راه اندازی با کارشناس این حوزه مشورت می شد این مشکلات بوجود نمی آمد. مهندسین و کارشناسان کمپرسور نوری قبل از انتخاب و خرید کمپرسور موردنظر به شما مشاوره رایگان فنی می دهند.
بیشتر بخوانید: عیب یابی کمپرسور اسکرو

نگهداری؛ جایی که سنگبری با بقیه فرق میکند
برنامه نگهداری کمپرسور در سنگبری با کارگاه معمولی یک تفاوت اصلی دارد: بازهها کوتاهتر میشوند. چون فیلتر هوا زودتر کثیف میشود، تعویض فیلتر و سرویس دورهای باید با فاصلههای کمتر انجام شود. در کارگاه معمولی هر چند ماه یکبار، در سنگبری گاهی هر چند هفته.
قطعاتی که زودتر از بقیه فرسوده میشوند هم دقیقاً همانهایی هستند که در خط اول مواجهه با غبار قرار دارند: فیلتر هوا، جداکننده روغن و خود روغن. اینها در سنگبری سریعتر از هر جای دیگری مصرف میشوند.
و یک نکته که خیلیها دستکم میگیرند: وقتی خط تولید سنگبری به خاطر خرابی کمپرسور میایستد، سرعت خدمات فنی و تامین قطعه تبدیل به مهمترین معیار میشود. چون توقف خط یعنی درآمد از دست رفته؛ هر روزی که کمپرسور خوابیده باشد، خسارت است. اعتماد به یک کمپرسور فقط با عدد و کاتالوگ سنجیده نمیشود؛ بله به خدمات پشتیبانی پس از فروش معطوف می شود.
بیشتر بخوانید: چک لیست ایمنی کمپرسور هوا

راهحل برند؛ فرق یک کمپرسور شخصیسازیشده با محصول استاندارد
قبل از نهاییکردن خرید، این را جویا شوید: تضمین تامین قطعه، زمان دقیق خدمات، و امکان سرویس در محل.
در مورد شخصیسازی برای شرایط سنگبری، تفاوت در عمل کاملاً محسوس است. در کمپرسور نوری، مواردی مثل تجهیز ورودی هوا و سیستم فیلتراسیون برای شرایط غباردار، رفع مشکلات جانمایی و ارائه هوایی تمیزتر و خشکتر در نظر گرفته میشود. خروجی هوای یک کمپرسور شخصیسازیشده در عمل یعنی: هوای خشکتر، تمیزتر و با دبی پایدار در لحظههای پیک؛ نه هوایی که وقتی ابزار را روشن میکنید، بیجان فرو بریزد یا ابزار را بسوزاند.
مدلهای پیشنهادی کمپرسور اسکرو نوری برای سنگبری
در سنگبریها، انتخاب مدل کمپرسور نباید بر اساس حدس یا فقط مقایسه قیمت باشد؛ بلکه باید دقیقاً بر اساس تعداد ابزارهای پنوماتیک همزمان (فرز بادی، قلمهوا، دریلها)، دستگاههای برش یا CNC و پیوستگی شیفت کاری انجام شود.
برای پوشش نیازهای مختلف این صنعت، مدلهای سری اسکرو زیر متناسب با مقیاس کارگاه پیشنهاد میشوند:
- مدل NC 10: مناسب برای کارگاههای کوچک سنگبری یا بخشهای خدماتی که تعداد ابزارهای بادی فعال آنها محدود است و به یک سیستم هوای فشرده پایدار، کمصدا و کممصرف برای جایگزینی کمپرسورهای پیستونی پردردسر نیاز دارند.
مشخصات فنی کمپرسور اسکرو NC10


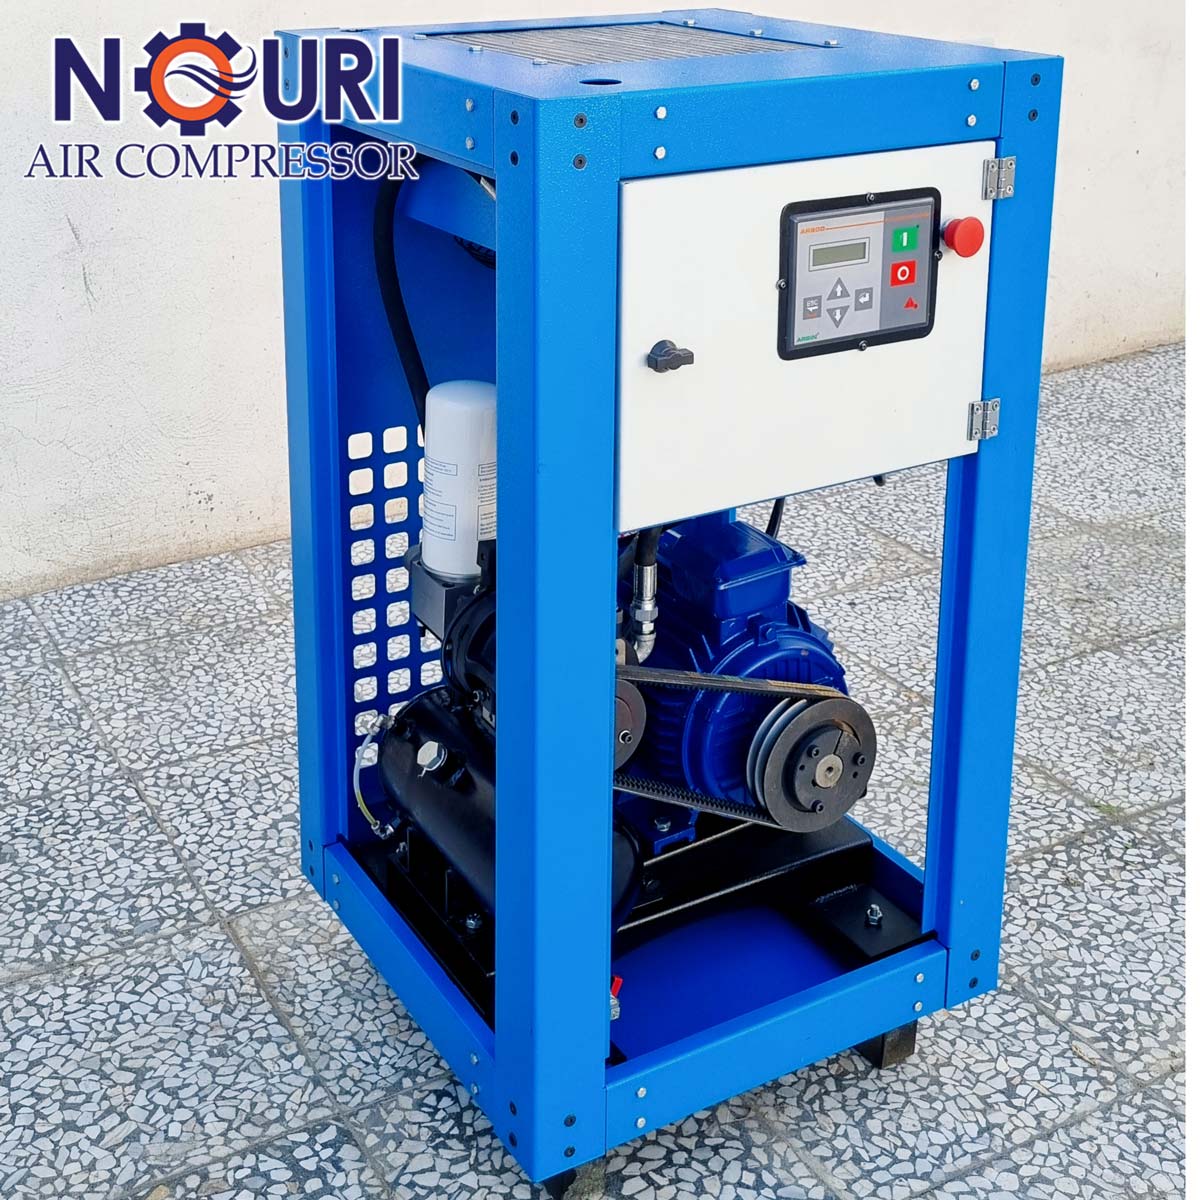
- مدل NC 20: گزینهای استاندارد و بسیار رایج برای سنگبریهای متوسط؛ این مدل افت فشار در لحظه روشن شدن همزمان چند ابزار دستی و پنوماتیک را جبران کرده و جریان هوای یکنواختی را تامین میکند.
مشخصات فنی کمپرسور اسکرو NC20
- مدل NC 30: طراحیشده برای خطوط تولید فعال با حجم کاری بالا که دارای چندین اپراتور همزمان یا ابزارهای با مصرف هوای پیوسته هستند و نیاز به تولید هوای فشرده بدون نوسان در طول شیفت کاری دارند.
مشخصات فنی کمپرسور اسکرو NC30


- مدل NC 50: مناسب برای کارخانجات و واحدهای سنگبری بزرگ مجهز به خطوط اتوماتیک، دستگاههای برش سنگین، CNC و سیستمهای متمرکز مصرف هوا که دبی بالایی را بدون افت فشار حتی در ساعات اوج کار میطلبند.
مشخصات فنی کمپرسور اسکرو NC50


نکته کارشناسی:
هدف از تنوع مدلهای سری NC، جلوگیری از دو اشتباه پرهزینه است: «خرید دستگاه ضعیف» که باعث افت فشار هوا و سوختن ابزارها میشود، و «خرید دستگاه بیش از حد بزرگ» که مصرف بیهوده برق و استهلاک بیدلیل را به همراه دارد. مدل مناسب خط شما باید دقیقاً بر پایه حداکثر دبی مصرفی همزمان در کارگاه انتخاب شود.

جمعبندی؛ کمپرسور مناسب سنگبری چه مشخصاتی دارد؟
کمپرسور مناسب سنگبری، دستگاه بزرگی نیست که فقط اسب بخار بالایی داشته باشد؛ بلکه دستگاهی است که دبی کافی در لحظههای پیک را تحویل دهد، در برابر غبار و رطوبت مقاوم باشد، فشار متناسب با نیاز ابزار را ارائه کند و در عین حال از نظر خدمات و قطعه، پشتیبان قابل اتکایی داشته باشد.
و مهمتر از همه: این انتخاب را نباید یک هزینهی یکباره دید، بلکه یک سرمایهگذاری روی پایداری تولید است. چون کمپرسور درست، از توقف خط جلوگیری میکند، عمر ابزارها را بالا میبرد و قبض انرژی را متعادل نگه میدارد. در سنگبریای که هر ساعت توقف یعنی ضرر، این یعنی همان چیزی که به اسم «خرید کمپرسور» دنبالش هستید، فقط به شکل درستتر.


